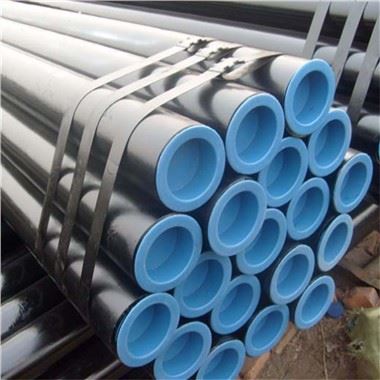
ERW は一般的な鋼管の製造方法で、抵抗溶接とも呼ばれます。 この方法は、抵抗効果を利用して鋼管の両端に溶融池を形成し、次に鋼管の両端をしっかりと押して溶融池内の鋼を融合させます。 高品質な鋼管を製造できるほか、比較的短期間で大量の鋼管を製造できる工法です。
ERW 鋼管の製造プロセスは非常に簡単です。まず、シート シームを備えた鋼帯を必要な長さに切断し、次に鋼帯を抵抗溶接用の溶接機に送ります。 溶接プロセス中に、鋼管の両端が融点まで加熱され、次に鋼管内の金属が電流と抵抗によって加熱されて溶融し、溶融プールが形成され、最後に両端が一緒に押し付けられます鋼の溶融プール内の金属を1つに融合します。 その後、切断、成形、探傷などの加工を経て継目無鋼管となります。
ERW鋼管は、石油、ガス、建設、機械、自動車など、さまざまな産業および建設分野で広く使用されています。その利点は、製造コストが低く、生産効率が高く、さまざまな仕様とサイズの鋼管を製造できることです。 また、鋼管は溶接で製造するため、必要に応じてカスタマイズが可能です。 ERW鋼管の欠点は、製造プロセス中に加熱および圧縮する必要があることです。これは、鋼管の物理的および化学的特性に一定の影響を与える可能性があります。 さらに、ERW鋼管には溶接品質の問題もある可能性があり、検査とテストが必要です。
人気ラベル: astm a53 erw パイプ