生産工程:
1. アンコイリング: コイルをアンコイラーに入れ、水平にします。
2. 予備矯正: スパイラル レベリング マシンで、鋼帯の予備切断および溶接前の矯正を行います。
3.成形:HF溶接機を使用して鋼帯をパイプ形状にプレスし、丸穴に通します。
4.高周波溶接:高周波溶接機を使用して溶接パイプを溶接します。
5.サイズスクエア:溶接チューブのサイズスクエアを確認し、サイジングマシンで形状を調整します。
6. 溶接内部の洗浄: 水冷ツールヘッドを使用して、内部のスラグと溶接火花を除去します。
7.外部コーティング:酸洗いおよびノイズ除去機を使用して、溶接パイプの外面をスプレー塗装します。
8.亜鉛メッキ:高電圧亜鉛メッキ機を使用して、溶接パイプの耐食性を高めます。
9.検査:プロの検査機器を使用して溶接パイプを検査し、要件に応じて対応する処理または拒否措置を講じます。
10. 梱包: パイプを保護するために、溶接パイプを特別な梱包材で梱包します。

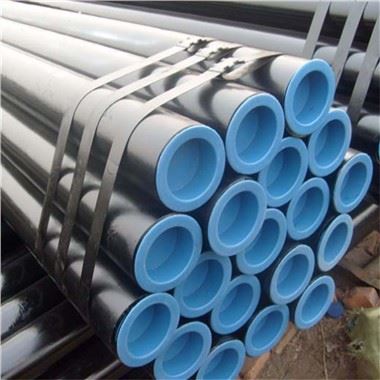
HFW溶接パイプは、高い寸法精度、高い肉厚、均一な生産効率、性能性能、および包括的な機械的および機械的特性、ならびに穿孔、穿孔、穿孔などを備えています。
溶接圧力は、溶接プロセスの主要なパラメータの 1 つです。 チューブブランクの2つのエッジが溶接温度に加熱された後、共通の金属粒子が押出力の作用下で形成されます。つまり、相互の結晶化と溶接です。 溶接圧力の大きさは、溶接部の強度と靭性に影響を与えます。 加えられる溶接圧力が小さいと、金属溶接エッジを十分に押し付けることができず、溶接部に残った非金属介在物や金属酸化物が低圧のために排出されにくくなり、溶接強度が低下し、ストレスを受けると簡単に割れます。 圧力が高すぎる場合 溶接温度に達すると、ほとんどの金属が押し出され、溶接強度が低下するだけでなく、過度の内部および外部バリや重ね溶接などの欠陥が発生します。 したがって、実際には、品種や仕様に応じて、それに対応する最適な加圧力を求める必要があります。 実際の経験によると、単位溶接圧力は一般に20〜40MPaです。
人気ラベル: パイプhfw