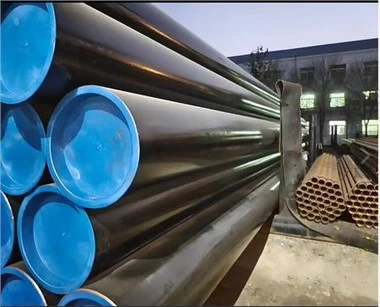
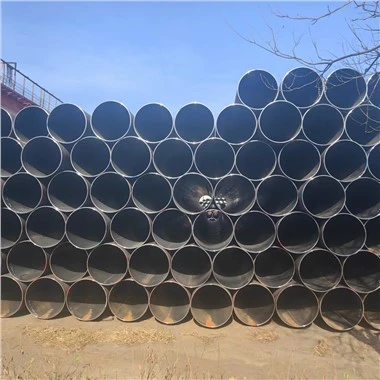
「LSAW鋼管」は、LSAW鋼管の主な技術的特徴です。
1 鋼管成形プロセス中、鋼板の変形は均一で、残留応力が小さく、表面に傷がありません。 加工鋼管
特に高級な厚肉の製造では、直径と肉厚の鋼管のサイズ範囲に大きな柔軟性があります
鋼管、特に大口径の厚肉管は、他の工法にはない利点があり、鋼のユーザーのニーズに応えることができます
パイプ仕様の追加要件。
2.内部および外部溶接(仕上げ溶接)前の予備溶接のプロセスを使用して、最適な位置での溶接を実現でき、間違ったエッジを持つことは容易ではありません
溶接のずれや不完全な溶け込みなどの欠陥は、溶接の品質を制御しやすいです。
3.全体的な機械的拡張により、鋼管の寸法精度が効果的に向上し、鋼管の内部応力の分布が改善されます
状態、応力腐食による損傷を避けると同時に、現場での溶接施工に役立ちます。
4.鋼管の9 100パーセントの品質検査を実施して、鋼管製造の全工程が効果的な検査と監督下にあるようにします
管理下で、製品の品質は効果的に保証されます。
5.生産ライン全体のすべての機器には、コンピューターデータ収集システムとのネットワーク機能があり、リアルタイムのデータを実現します
送信は中央制御室によって制御されます。
仕様
|
商品名 |
LSAW鋼管 |
|
プロセス |
LSAW - UO(UOE)、RB(RBE)、JCO(JCOE) |
|
DSAW -ダブル サブマージ アーク溶接 |
|
|
外径 |
323.8mm~1422mm |
|
壁の厚さ |
8 -50ミリ |
|
長さ |
最大12m |
|
標準 |
API 5L、ASTM A53/A139/A500/A252/A671/A672、EN10217/10210/10219、DIN 2458、IS 3589、GB/T3091、GB/T9711 |
|
主原料 |
API 5L GR.B/X42/X52/X60、S355JRH、JOH、A252 GR.1、GR.2、GR.3 |
|
証明書 |
API 5L PSL1 / PSL2、API 2B、CE、PED、GOST、ISO |
|
テスト |
化学成分分析、機械的性質(引張強度、降伏強度、伸び)、技術的性質 |
|
水面 |
フュージョン ボンド エポキシ コーティング、コール タール エポキシ、3PE、バニッシュ コーティング、ビチューメン コーティング、顧客の要求に応じたブラック オイル コーティング |
|
工場試験証明書 |
EN 10204/3.1B、EN 10204/3.2B |
|
使用法 |
などの低圧液体供給に使用されます。 |
人気ラベル: lsaw