


張力に影響を与える要因としては、パス速度、圧延力に加え、張力が大きすぎる場合には、サイジング代、溶接管外径、肉厚、変形モード、ビレット原料、クーラント、パス形状、表面粗さなどが考えられます。 、パスが摩耗しやすく、ストリップジョイントが破損し、張力が小さすぎると、溶接されたパイプがサイジングロール内で安定して走行できなくなり、「パイプスタッキング」が発生します。
サイジングセクションと溶接セクション間の張力調整。
溶接工程では、押出ローラーで押し出された後の溶接部の溶接管ビレットの周長が短くなり、内外のバリや肉厚増加に変化します。 変形した長さがこのセクションで吸収されない場合、成形セクションの推力とサイジングセクションの抵抗の共同作用により、蓄積された長手方向の成長により必然的に溶接されたチューブがサイジングローラーと押出ローラーの間でアーチ状になり、製造ができなくなります。したがって、サイジングセクションは、長さの増分を消化して吸収するために、一定の張力を維持する必要があります。
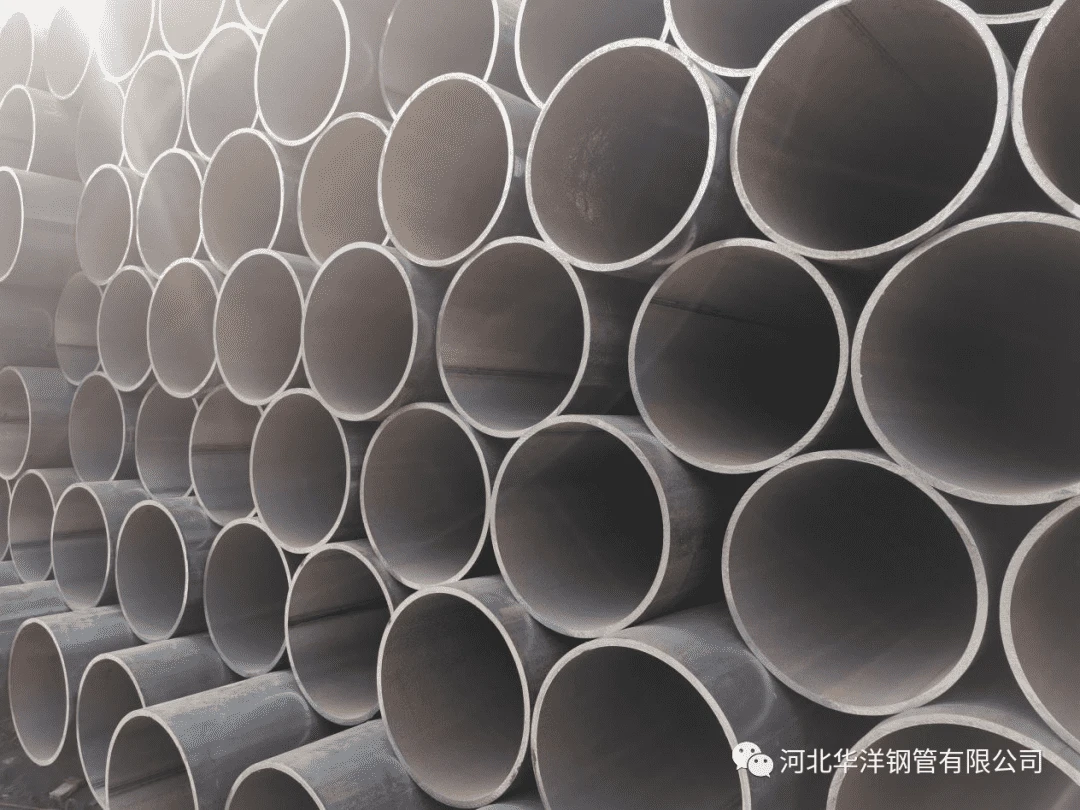
溶接パイプユニットの電源供給方法に応じて、溶接部の張力調整方法を調整することができます。
1. シングルドラグとフォーミング、サイジングの同一ユニットの速度比。
2. シングルドラッグプラスフォーミング、サイジング速度比の異なるユニット。
溶接部の縦張力を制御するために、この種のユニットと従来のタイプのユニットの間に本質的な違いはなく、速度比は固定されており、成形部と溶接部の線速度も固定値です。 、参考にすることができます。
ライン全体のテンションコントロール。
ライン全体の張力の調整は、溶接パイプユニットのスムーズな動作の前提および保証です。 ライン全体の調整は、通常、ロール交換の全セットまたは半セットの後に実行されます。
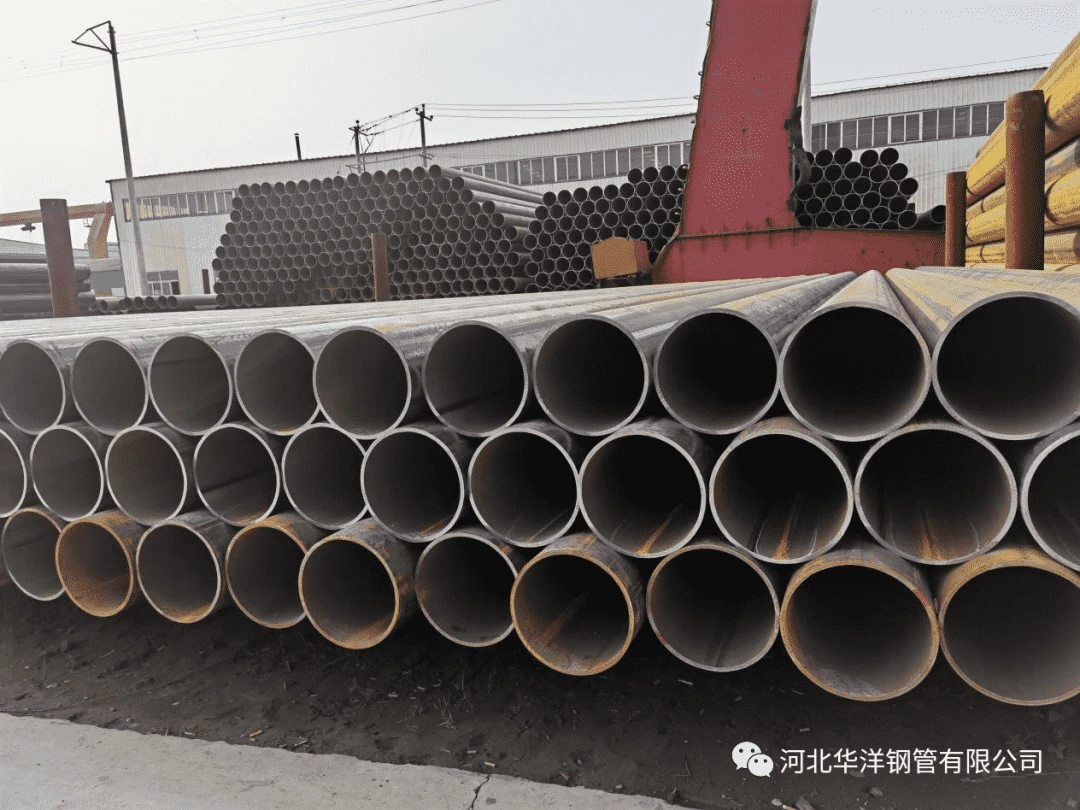
サイジング張力を測定するための適切な基準。
1.溶接されたパイプは冷却水タンク内を左右の揺れや波打ちなく真っ直ぐに走行します。
2.溶接位置は基本的に冷却部および定寸機内で固定されており、ねじれや左右のたわみはありません。
3.サイジングフラットロールのパスエッジに摩耗膨らみがありません。 摩耗膨らみの方向がパスの回転方向と一致している場合は、サイジング圧延力が大きすぎることを意味し、そうでない場合は、サイジング圧延力が小さすぎることを意味します。


